欢迎进入德州利元换热器设备有限公司网站
26年专注于散热器的生产和研发,200家知名企业长期选择利元散热器!
全国服务热线
13869202861
高频焊翅片管焊合率多少才算合格?
编辑: admin
时间: 2018-04-12 10:08:50 浏览次数:20
时间: 2018-04-12 10:08:50 浏览次数:20
也就是说,最低合格线通常不低于80%~90%,但目前锅炉、化工、余热回收项目中更常见的合格要求是焊缝长度≥95%、熔合厚度≥90%。
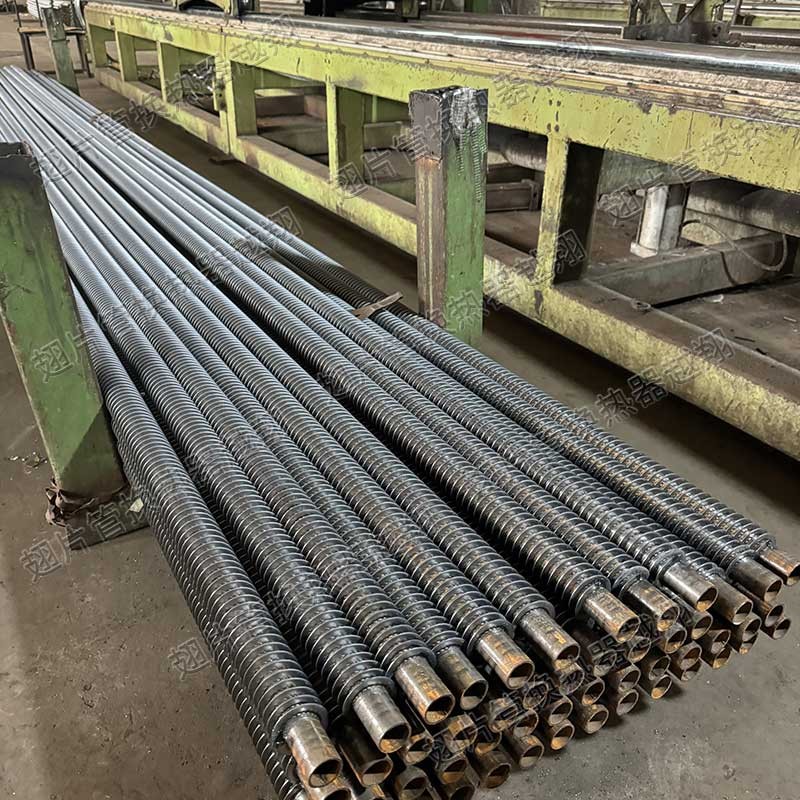
高频焊翅片管的焊合率是否合格,要看执行的是哪一版标准、合同技术协议怎么约定。一般可这样把握:
| 标准/场景 | 焊合率/焊缝长度要求 | 说明 |
|---|
| 标准/场景 | 焊合率/焊缝长度要求 | 说明 |
|---|---|---|
| JB/T 6512-92 | 钢带宽度方向焊缝熔合率 ≥80% | 较早标准,局部未熔合长度不得大于管径且≤50mm,每米不超过2处 |
| HG/T 3181-1989 | 焊缝总长度 ≥翅片总长90%,平均焊缝宽度 ≥翅片宽度80% | 从长度和宽度两个维度考核 |
| NB/T 47030-2013 | 焊缝长度 ≥95%,焊缝熔合厚度 ≥90% | 现行锅炉用高频电阻焊翅片管常用要求 |
| 化工对流段模块等较高要求 | 焊着率 ≥95% | 部分化工、余热回收项目要求更高 |
| 实际生产常见水平 | 通常可达 90%~95%以上 | 不代表所有厂家都能稳定达到,需以检测为准 |
也就是说,最低合格线通常不低于80%~90%,但目前锅炉、化工、余热回收项目中更常见的合格要求是焊缝长度≥95%、熔合厚度≥90%。
另外要注意,焊合率不能只看一个数字,还要结合:
焊缝长度占比:沿翅片全长连续焊接是否充分;
熔合厚度占比:翅片根部与管壁实际熔合深度是否达标;
局部未熔合限制:未熔合段长度、数量和位置是否超限;
拉脱强度/抗拉强度:当焊合率判定有争议时,通常以拉脱强度作为最终判定依据。
如果你是在做验收,建议优先按 NB/T 47030-2013 或项目技术协议执行;若协议里只写“焊合率≥90%”,那一般可按90%判定;若写“≥95%”,则应按95%判定。
申明:本网站部分文章和图片来源网络编辑,如有侵权及时沟通删除,利元散热器蒸汽散热器原创文章,转载请注明来源。
下一篇:翅片管散热器,德州利元散热器厂家
 鲁公网安备